Studi Kasus — Bilik Semprot Tirai Air & Oven Pengering untuk Pelapisan Knalpot Tahan Panas
Bagaimana produsen sistem knalpot Eropa memecahkan penanganan suku cadang berat, adhesi stainless, dan pengeringan 150 °C dalam satu lini
|
Klien
|
CR*** Technology DOO — produsen sistem knalpot Eropa
|
Lokasi
|
Kroasia (EU)
|
|
Industri
|
Sistem knalpot otomotif & industri (knalpot)
|
Pelapisan
|
Email perak tahan panas, dikeringkan pada 150 °C selama 30 menit
|
|
Kapasitas
|
5.000 pcs/tahun, 2 shift
|
Solusi
|
Bilik semprot tirai air + oven pengering batch + penanganan rak & rel lantai
|
Status proyek: Desain final · Peralatan dalam produksi · Komisioning tertunda. Angka-angka di bawah ini adalah nilai desain yang direkayasa dari konfigurasi yang dipasok.
Gambaran Umum
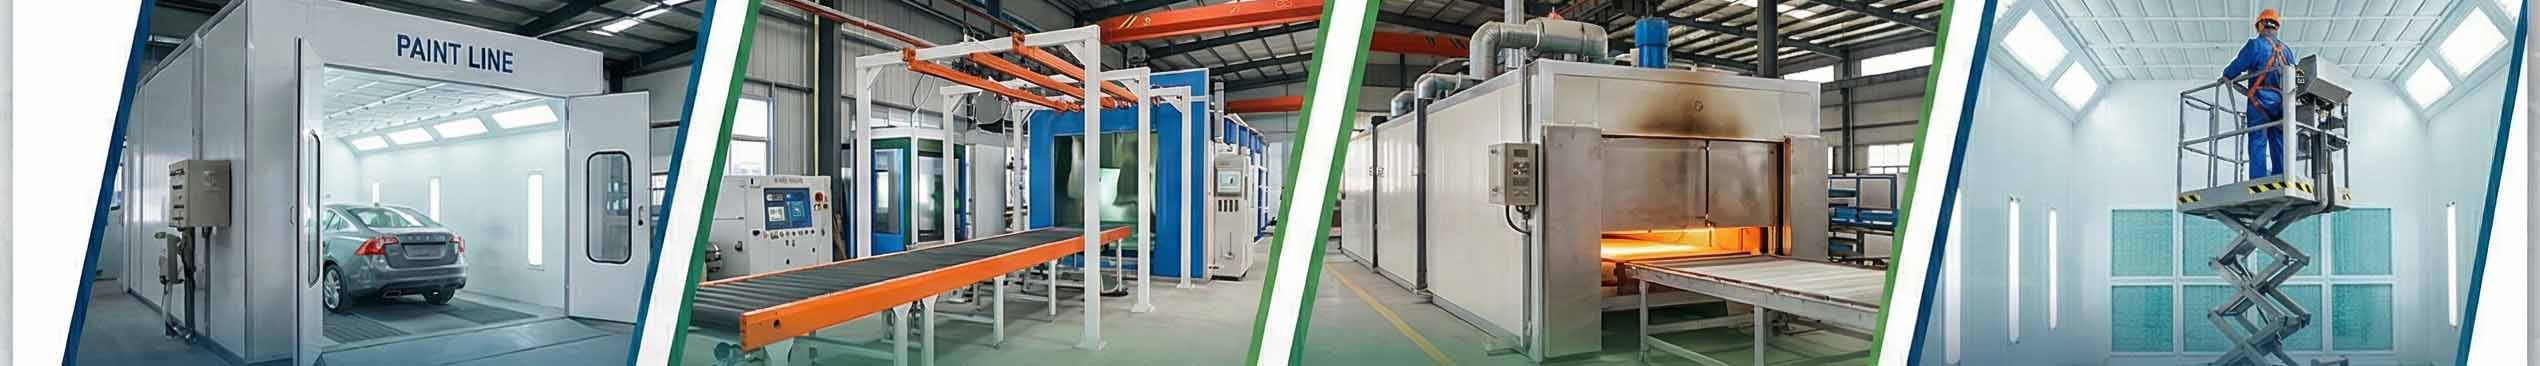
Produsen sistem knalpot Eropa membutuhkan lini khusus untuk mengaplikasikan dan mengeringkan email tahan panas pada knalpot baja tahan karat. Suku cadang tersebut panjang, berat, dan sulit dipindahkan, substratnya adalah baja tahan karat, dan pelapisannya adalah email tahan panas berbasis pelarut yang harus dikeringkan pada suhu 150 °C. CoatTech memasok solusi dua tahap — bilik semprot tirai air dan oven pengering batch terpisah — dengan benda kerja digantung secara horizontal pada rak tugas berat yang bergerak di rel lantai.

Gbr. 1 — Alur proses: semprot → penguapan → keringkan. Rak bergerak di rel lantai di antara zona (rendering ilustratif).
01 Tantangan
Benda kerja berat, sulit — setiap knalpot berbobot 60 kg dan panjang hingga 1.972 mm. Delapan buah digantung pada satu rak, memberikan bobot muatan sekitar 600 kg — terlalu berat untuk dibawa dengan tangan
Substrat baja tahan karat — suku cadang terbuat dari 08Kh18N10 (setara dengan AISI 304 / EN 1.4301). Permukaannya yang padat dan halus memberikan adhesi cat yang buruk, sehingga persiapan permukaan sangat penting
Pelapisan tahan panas dengan pengeringan ketat — email perak tahan panas berbasis pelarut yang harus mencapai 150 °C dan ditahan selama 30 menit untuk polimerisasi dengan benar
Penanganan semprotan berlebih dan pelarut — email berbasis pelarut, sehingga bilik membutuhkan penangkapan semprotan berlebih yang efektif dan pembuangan terkontrol yang sesuai untuk lokasi Eropa
Volume rendah, campuran tinggi — 5.000 buah per tahun selama dua shift stabil tetapi sederhana — lini otomatis berkelanjutan akan terlalu rumit dan sulit dibenarkan
Kepatuhan UE — peralatan harus memenuhi persyaratan CE, dan proses berbasis pelarut menimbulkan pertimbangan ATEX dan VOC untuk lokasi Kroasia
02 Solusi CoatTech
Daripada lini konveyor berkelanjutan, kami merancang sistem batch dua tahap: semprot di bilik tirai air, penguapan, lalu dorong rak yang sama ke dalam oven pengering batch. Ini sesuai dengan waktu taktis klien yang sebenarnya dan menjaga investasi proporsional dengan output.
Gbr. 2 — Bilik semprot tirai air: film air baja tahan karat berkelanjutan menangkap semprotan berlebih di sumbernya (rendering ilustratif).
Tahap 1 — Bilik Semprot Tirai Air (CT-PQ-I-PLUS)
Dinding belakang adalah tirai air baja tahan karat berkelanjutan. Semprotan berlebih ditarik ke dalam film air yang mengalir, ditangkap, dan mengendap di bak daripada tetap di udara. Lantai kisi-kisi dengan ekstraksi ke bawah melindungi operator dan mencegah kabut cat mengendap kembali ke suku cadang. Delapan knalpot disemprot pada rak dalam satu pemuatan, sehingga operator menutupi semua sisi dan tepi tanpa harus berjalan mengelilingi benda kerja yang berat.
Penanganan — Rak di Rel Lantai
Gbr. 3 — Rak tugas berat menampung delapan knalpot secara horizontal dalam dua tingkat, berjalan di rel lantai (rendering ilustratif).
Karena rak yang dimuat berbobot sekitar 600 kg, penanganan adalah titik desain kritis. Knalpot digantung secara horizontal dalam dua tingkat pada rak baja yang dibuat khusus, dan rak berjalan di atas rol berat di sepanjang rel lantai. Satu operator dapat memindahkan muatan penuh dengan aman, dan troli transfer menjaga bilik, zona penguapan, dan oven tetap bekerja secara paralel.
Tahap 2 — Oven Pengering Batch (CT-HQ-I-PLUS)
Gbr. 4 — Oven pengering batch dengan elemen pemanas listrik dan sirkulasi suhu tinggi (rendering ilustratif).
Setelah penguapan, rak yang sama didorong ke dalam oven pengering. Elemen pemanas listrik SS304 (total 54 kW) menaikkan beban dari 20 °C menjadi 150 °C dalam 10–15 menit, dan oven menahan 150 °C selama 30 menit pengeringan yang dibutuhkan email. Kipas sirkulasi suhu tinggi dengan 100 pergantian udara per jam menjaga suhu seragam sehingga lapisan perak mengering secara merata di kedelapan suku cadang. Peredam bermotor mengalihkan oven ke mode pendinginan untuk membuang udara panas dengan aman di akhir siklus.
03 Mengapa Konfigurasi Ini
|
Keputusan
|
Alasan
|
Hasil untuk klien
|
|
Oven batch, bukan terowongan berkelanjutan
|
5.000 pcs/tahun selama 2 shift setara dengan sekitar 20 pcs/hari, kira-kira 2,5 rak per hari. Oven batch menangani ini dengan margin besar.
|
Menyesuaikan kapasitas tanpa investasi berlebihan pada lini berkelanjutan
|
|
Bilik dan oven terpisah
|
Penyemprotan dan pengeringan berjalan secara paralel alih-alih menunggu satu kabin mengubah mode.
|
Throughput efektif yang lebih tinggi dari dua unit yang lebih kecil
|
|
Rak di rel lantai
|
600 kg per muatan tidak dapat ditangani secara manual; rel dan rol memungkinkan satu operator memindahkan rak penuh.
|
Penanganan suku cadang berat yang aman dan praktis
|
|
Penangkapan tirai air
|
Dipilih oleh klien. Film air menangkap semprotan berlebih secara efisien dan cocok untuk email berbasis pelarut.
|
Udara kabin lebih bersih dan pemuatan filter lebih sedikit
|
|
Penggantungan horizontal
|
Menjaga muatan tetap rendah dan stabil, memungkinkan suku cadang ditumpuk, dan menjaga ketinggian bilik tetap sederhana.
|
8 suku cadang per rak dalam jejak yang ringkas
|
04 Konfigurasi yang Dikirimkan
|
Item
|
Deskripsi / Konfigurasi
|
|
Model bilik semprot
|
CT-PQ-I-PLUS — bilik semprot tirai air
|
|
Dimensi internal bilik
|
3.000 × 2.700 × 2.600 mm (P × L × T); tidak perlu lubang
|
|
Aliran udara bilik
|
Pasokan 9.000 m³/jam melalui 2 kipas aksial tahan ledakan; pembuangan 9.000 m³/jam melalui 1 kipas tahan ledakan
|
|
Filtrasi bilik
|
Filter pasokan efisiensi primer G3 + menengah F5, ditambah penangkapan tirai air
|
|
Pencahayaan bilik
|
16 × 22 W tabung LED dalam kotak tahan api IP54, ≥ 800 lux
|
|
Model oven pengering
|
CT-HQ-I-PLUS — oven pengering batch
|
|
Dimensi internal oven
|
2.500 × 2.300 × 2.500 mm (P × L × T)
|
|
Pemanasan
|
Elemen pemanas listrik SS304, 18 × 3 kW = 54 kW; 20 °C → 150 °C dalam 10–15 menit
|
|
Aliran udara oven
|
Kipas sirkulasi suhu tinggi, 3.000 m³/jam, 100 pergantian udara per jam
|
|
Pendinginan
|
Peredam bermotor mengalihkan kipas sirkulasi untuk membuang udara panas
|
|
Benda kerja
|
Knalpot, maks. 320 × 423 × 1.972 mm, 60 kg, baja tahan karat (setara AISI 304)
|
|
Pemuatan
|
8 pcs per rak, digantung secara horizontal dalam dua tingkat; rak di rel lantai, ≈ 600 kg per muatan
|
|
Kontrol
|
Kontrol relai + tombol tekan dengan semprot, interlock pompa, pengatur waktu pengeringan, pendinginan, alarm kesalahan, berhenti darurat
|
|
Kepatuhan
|
Dokumentasi CE; kipas dan motor tahan ledakan; tingkat ATEX dikonfirmasi ke klasifikasi lokasi
|

 Pesan Anda harus antara 20-3.000 karakter!