Produk
rincian produk
Rumah > Produk >
Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

MOQ: 1
Harga: USD2000-USD10000/SET
Kemasan Standar: Dengan film dan karton biasa
Periode Pengiriman: 15 hari setelah setoran
Metode Pembayaran: T/T
Kapasitas Pasokan: 500set/bulan
Informasi Rinci
Tempat asal
Cina
Nama merek
CoatTech
Sertifikasi
CE
Nomor model
OCCL-OKT3
nama:
Jalur Persiapan Permukaan Pra-Mematri
Catu daya::
220V/50HZ/1Ph Atau Opsi Lainnya
Menggunakan Energi::
Opsi Listrik Atau Lainnya
motor::
Merek atau merek impor Cina
Kontrol Sytem::
Sakelar Gaya atau Kontrol Layar Sentuh PLC
Warna::
Pilihan putih atau lainnya
Aplikasi::
produk metalik
Lapisan:
10-50um
Dimensi::
Seperti yang diperlukan
Menyoroti:

Jalur konveyor pra-penyolderan otomatis

,

Sistem pelapis pengangkut atas

,

Peralatan persiapan permukaan pra-penyolderan

Deskripsi Produk

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

Untuk Radiator Handuk & Rakitan Pipa Baja

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


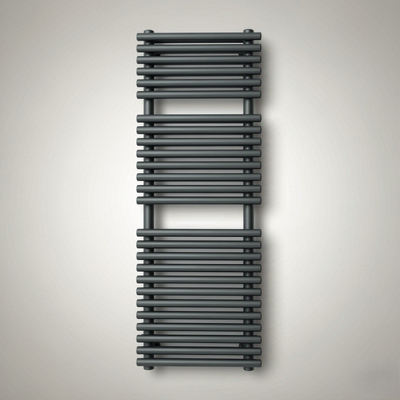
Radiator handuk, model 1200 × 500 mm — produk yang diproses pada jalur ini

1. Tinjauan Produk

Ini adalah jalur persiapan permukaan otomatis lengkap untuk radiator handuk baja, dipasang di hulu tungku penyolderan. Jalur ini menghilangkan minyak, karat, dan kerak pabrik dari elemen baja — kolektor dan tabung — sebelum pasta solder diaplikasikan dan radiator disolder.

Berbeda dengan jalur pelapisan bubuk, sistem ini tidak melakukan pengecatan. Tujuannya adalah untuk menghasilkan permukaan yang bersih secara kimia, benar-benar kering, dan bebas klorida sehingga logam pengisi solder membasahi logam dasar sepenuhnya dan sambungan bebas dari porositas.

Keputusan desain utama — elemen diproses sebelum perakitan

Jalur ini memproses elemen individual (2 kolektor semi-oval + 26 tabung bulat per radiator) daripada radiator yang sudah dirakit. Hal ini memberikan tiga keuntungan:

· Jalur jauh lebih pendek — penampang terowongan ditentukan oleh elemen, bukan oleh rakitan 1200 mm;

· Efisiensi pembersihan lebih tinggi — larutan mencapai setiap permukaan, termasuk bagian dalam profil berongga;

· Waktu tinggal fleksibel — tabung (karat ringan) dan kolektor (karat sedang hingga berat) dapat diberi waktu perawatan yang berbeda pada jalur yang sama.

Konfigurasi jalur tipikal

Jalur pencelupan keranjang pengangkat otomatis. Elemen dimuat datar ke dalam keranjang, dan pengangkat overhead yang dapat diprogram mentransfer setiap keranjang melalui urutan tangki, memberikan setiap keranjang waktu tinggalnya sendiri di setiap tahap.

2. Spesifikasi Teknis

Angka di bawah ini adalah untuk proyek referensi (100 radiator/jam). Setiap nilai direkayasa sesuai pesanan.

Parameter

Spesifikasi

Produk

Radiator handuk, model 1200 × 500 mm (ukuran lain berdasarkan permintaan)

Benda kerja

Elemen baja: kolektor semi-oval 40 × 30 mm, tabung bulat Ø25 mm

Bahan

Baja S235JR, ketebalan dinding 2,0 mm

Panjang elemen maks.

1.800 mm

Elemen per radiator

2 kolektor + 26 tabung = 28 buah (+ 4 tutup ujung)

Berat per radiator

19,6 kg

Kapasitas

100 radiator/jam = 200 kolektor + 2.600 tabung = 2.800 elemen/jam

Throughput baja

Sekitar 1,96 t/jam

Jenis jalur

Jalur pencelupan keranjang pengangkat otomatis

Ukuran internal tangki

Sekitar 2.200 × 1.100 × 800 mm (sekitar 1,6 m³ larutan)

Kapasitas keranjang

10 radiator per keranjang (280 elemen, sekitar 196 kg)

Sumber pemanas

Listrik atau gas alam (kedua opsi tersedia)

Daya terpasang

Sekitar 200 kW (semua listrik) / sekitar 105 kW + 12 m³/jam gas alam

Tegangan

Dirancang untuk 400 V / 50 Hz tiga fasa (standar lain berdasarkan permintaan)

Kontrol

PLC + HMI layar sentuh, pengurutan pengangkat otomatis, penyimpanan resep

Bahan tangki

PP / FRP untuk tahap asam; baja tahan karat untuk tahap basa

Penukar panas

PTFE atau grafit untuk asam klorida; baja tahan karat untuk asam fosfat

Knalpot

Ekstraksi kabut asam dengan scrubber

Efluen

Stasiun netralisasi (disuplai atau disiapkan oleh pelanggan)


3. Urutan Proses

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


Alur proses: penghilangan lemak → pembilasan → pengasaman → pembilasan → netralisasi → pembilasan DI → pengeringan → penyolderan

#

Tahap

Metode

Suhu

Waktu tinggal

Tujuan

1

Penghilangan lemak

Pencelupan

40–60 °C

3–5 menit

Menghilangkan minyak gambar, gemuk, dan kotoran bengkel

2

Bilas 1

Pencelupan

Suhu ruangan

1 menit

Menghilangkan residu basa sebelum tahap asam

3

Pengasaman

Pencelupan

25–40 °C

3–8 menit

Melarutkan karat dan kerak pabrik; waktu tinggal diatur per jenis elemen

4

Bilas 2

Pencelupan, aliran berlawanan

Suhu ruangan

1 menit

Menghilangkan residu asam

5

Netralisasi

Pencelupan

40 °C

1–2 menit

Bilas basa ringan; menghilangkan residu klorida, mencegah karat kilat

6

Bilas akhir DI

Pencelupan

Suhu ruangan

1 menit

Air deionisasi; konduktivitas dipantau secara online

7

Tetes + pisau udara

Blower

Suhu ruangan

2–3 menit

Menghilangkan sebagian besar air; mengurangi energi pengeringan sekitar 30%

8

Pengeringan

Oven udara panas

100–130 °C

10–15 menit

Pengeringan lengkap — tidak boleh ada air yang masuk ke tungku penyolderan

Setelah jalur: pasta solder segera diaplikasikan, kemudian rakitan masuk ke tungku penyolderan.

3.1 Mengapa setiap langkah penting untuk kualitas penyolderan

· Minyak yang tertinggal di permukaan menghalangi pembasahan logam pengisi — penghilangan lemak bukan pilihan;

· Residu klorida dari pengasaman hidroklorida harus dihilangkan sepenuhnya, atau sambungan akan cacat;

· Air yang terperangkap di dalam tabung atau kolektor berubah menjadi uap di dalam tungku penyolderan dan menyebabkan porositas — itulah sebabnya zona tetes dan pengeringan lengkap dirancang, bukan ditambahkan kemudian;

· Baja telanjang dapat berkarat kilat dalam beberapa jam, sehingga pengeringan harus lengkap dan pasta diaplikasikan segera setelah jalur.


4. Penanganan Elemen


Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


Pembongkaran elemen  |  Keranjang dengan kemiringan

Pembongkaran elemen (model 1200 × 500)

Elemen

Spesifikasi

Jumlah per radiator

Berat satuan

Kolektor

Semi-oval 40 × 30 mm, panjang 1.200 mm (hingga 1.800 mm)

2

2,25 kg

Tabung

Bulat Ø25 mm, panjang 470 mm, diatur 5 / 9 / 12

26

0,58 kg

Tutup ujung

Ø10 × 24 mm

4

—

Total

Baja S235JR, 2,0 mm

28 + 4

19,6 kg

Desain keranjang dan rak

· Elemen diletakkan datar di dalam keranjang, tidak digantung vertikal. Pada panjang 1.800 mm, tangki vertikal akan membutuhkan kedalaman sekitar 2,4 m; keranjang datar hanya membutuhkan sekitar 0,8 m.

· Keranjang menahan elemen pada sudut sekitar 10–15° sehingga larutan masuk dan mengalir keluar sepenuhnya dari profil berongga.

· Osilasi dan sirkulasi tangki dapat ditambahkan untuk memperbarui larutan di dalam kolektor — inilah yang sebenarnya menghilangkan karat dari bagian dalam, bukan waktu pencelupan yang lebih lama.

· Keranjang yang berbeda dapat diberi waktu tinggal yang berbeda oleh program pengangkat, sehingga tabung dan kolektor masing-masing diberi perawatan selama yang mereka butuhkan.


5. Tata Letak Jalur

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


Jalur pencelupan keranjang pengangkat otomatis — urutan tangki dengan pengangkat overhead dan oven pengeringan akhir

Prinsip tata letak yang diterapkan

· Alur material satu arah — muat di satu ujung, bongkar di ujung lain, tanpa mundur;

· Zona isolasi antar tahap kimia mencegah kontaminasi silang: basa yang terbawa ke tangki asam menetralkannya, asam yang terbawa ke tangki bilas menyebabkan karat kilat;

· Pembilasan aliran berlawanan — air segar masuk pada bilasan terakhir dan meluap ke belakang, mengurangi konsumsi air hingga sekitar 0,8–1,5 m³/jam;

· Tata letak lurus, berbentuk U, atau berbentuk L tersedia sesuai dengan area lantai yang tersedia;

· Akses pemeliharaan, jalan setapak FRP, dan pintu inspeksi dirancang di setiap tangki.

Utilitas yang dibutuhkan (proyek referensi)

Utilitas

Kebutuhan

Daya listrik

Sekitar 200 kW terpasang (semua listrik) atau sekitar 105 kW dengan pengering berbahan bakar gas

Gas alam

Sekitar 12 m³/jam (opsi oven pengeringan berbahan bakar gas)

Pasokan air

0,8–1,5 m³/jam, pembilasan aliran berlawanan

Air deionisasi

Sekitar 0,3 m³/jam untuk bilasan terakhir

Udara terkompresi

6–8 bar, hanya untuk instrumentasi (pisau udara menggunakan blower, bukan udara terkompresi)

Knalpot

Ekstraksi kabut asam ke scrubber

Efluen

Netralisasi cairan pengasaman bekas dan air bilasan

Tinggi bebas

Sekitar 4,5 m minimum untuk jalur pengangkat


6. Hasil

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


Elemen baja sebelum dan sesudah perawatan pra-penyolderan — karat dihilangkan, logam mengkilap terlihat

Aspek

Hasil

Kondisi permukaan

Bebas dari minyak, karat, kerak pabrik, dan residu klorida

Rongga internal

Tercapai dan terkuras sesuai desain — kemiringan keranjang ditambah sirkulasi opsional

Pengeringan

Lengkap; tidak ada air yang terperangkap masuk ke tungku penyolderan

Kontrol bilasan akhir

Pemantauan konduktivitas online dengan batas alarm

Fleksibilitas

Waktu tinggal terpisah untuk tabung dan kolektor; dapat disesuaikan dengan tingkat karat yang masuk

Kimia

Menggunakan bahan kimia yang dipasok secara lokal oleh pelanggan, atau kimia CoatTech yang setara

7. Referensi Proyek

Item

Detail

Klien

Produsen pipa dan profil baja terkemuka di Aljazair

Industri

Produksi pipa baja, manufaktur radiator handuk

Lokasi

Boudouaou, Aljazair

Aplikasi

Persiapan permukaan kolektor dan tabung sebelum penyolderan

Kapasitas

100 radiator per jam

Cakupan

Desain proses, pasokan peralatan, tata letak, dukungan komisioning

Status

Tahap proposal rekayasa

Catatan untuk publikasi: konfirmasikan dengan klien sebelum mempublikasikan nama perusahaan mereka. Jika persetujuan tidak diperoleh, gunakan kata-kata di atas.

7.1 Apa yang diminta klien

· Perawatan elemen sebelum perakitan, untuk memperpendek jalur dan meningkatkan efisiensi pembersihan;

· Waktu tinggal yang berbeda untuk tabung berkarat ringan dan kolektor berkarat berat;

· Rak atau keranjang yang memungkinkan larutan masuk dan mengalir keluar dari bagian dalam profil berongga;

· Pemantauan konduktivitas bilasan akhir dengan batas yang ditentukan, sebelum pasta solder diaplikasikan;

· Opsi pencelupan tetap ditawarkan untuk tahap pengasaman.

8. Mengapa CoatTech

Keuntungan

Deskripsi

Proses dulu, peralatan kedua

Kami mengukur jalur dari kimia dan tingkat karat, bukan dari katalog

Konstruksi tahan korosi

Tangki PP / FRP dan penukar panas PTFE atau grafit untuk asam klorida; SUS304 / SUS316 untuk tahap basa dan fosfat

Desain pengeringan lengkap

Tiupan pisau udara sebelum pengering, mengurangi energi pengeringan sekitar 30%

Kualitas bilasan yang dapat dilacak

Pembilasan aliran berlawanan dengan pemantauan konduktivitas online pada bilasan terakhir

Kontrol jalur fleksibel

Waktu tinggal yang diprogram pengangkat per keranjang — resep berbeda untuk elemen atau tingkat karat yang berbeda

Kompatibel dengan kimia lokal

Dirancang untuk menggunakan bahan kimia yang sudah tersedia di pasar pelanggan

Opsi energi

Pemanasan listrik atau gas alam, dikutip berdampingan sehingga Anda dapat membandingkan biaya operasional

Pengalaman ekspor

Proyek dikirim ke seluruh Afrika, Timur Tengah, Eropa, dan Asia; dokumentasi CE dan file teknis berbahasa Prancis tersedia

Syarat pembayaran

Surat kredit yang tidak dapat dibatalkan diterima untuk proyek Afrika

9. Aplikasi

Konsep jalur yang sama digunakan untuk rakitan baja apa pun yang disolder, dilas, atau dilapisi dan membutuhkan permukaan yang bersih secara kimia sebelumnya:

· Radiator handuk dan radiator pemanas — kolektor, tabung, dan header sebelum penyolderan;

· Rakitan pipa baja — rangka furnitur, penukar panas, koil kondensor;

· Komponen otomotif dan HVAC — rakitan tabung dan header sebelum penyolderan;

· Fabrikasi baja umum — sebagai tahap pra-perawatan sebelum pelapisan bubuk atau pengecatan cair.


10. Pertanyaan yang Sering Diajukan

T: Apakah ini jalur pelapisan bubuk?

Tidak. Ini adalah jalur persiapan permukaan pra-penyolderan. Jalur ini membersihkan dan mengeringkan elemen baja; tidak ada bubuk atau cat yang diaplikasikan. Jika Anda juga membutuhkan jalur pelapisan bubuk setelah penyolderan, kami merancang dan memasoknya sebagai jalur terpisah.

T: Terowongan semprot atau tangki celup — mana yang Anda rekomendasikan?

Untuk aplikasi ini kami merekomendasikan pencelupan. Karat berat pada kolektor membutuhkan kontak beberapa menit, dan bagian dalam profil berongga harus dibasahi — semprotan tidak dapat melakukan keduanya secara andal. Kami dapat mengutip versi semprot untuk perbandingan.

T: Apakah pencelupan berarti pencelupan elektrolitik?

Tidak. Kami maksudkan pencelupan kimia sederhana tanpa arus listrik. Pencelupan elektrolitik membutuhkan penyearah dan elektroda, biayanya jauh lebih mahal, dan kami tidak merekomendasikannya sebagai desain dasar.

T: Bisakah tabung dan kolektor memiliki waktu perawatan yang berbeda?

Ya. Itu adalah fitur standar jalur pengangkat — program menetapkan waktu tinggal untuk setiap keranjang, sehingga tabung dan kolektor masing-masing dirawat selama yang mereka butuhkan.

T: Bagaimana cara menghentikan karat yang tersisa di dalam kolektor?

Keranjang menahan elemen pada sudut sehingga larutan masuk dan mengalir keluar, dan kami menawarkan sirkulasi tangki dan osilasi keranjang untuk memperbarui larutan di dalam profil. Pencelupan yang lebih lama saja tidak menyelesaikannya.

T: Asam mana yang harus kita gunakan — hidroklorida atau fosfat?

Keduanya berfungsi. Dengan asam klorida, tangki harus PP atau FRP dan penukar panas PTFE atau grafit — baja tahan karat tidak dapat digunakan. Asam fosfat memungkinkan tangki baja tahan karat dan meninggalkan lapisan anti-karat ringan. Kami akan mengutip sesuai preferensi Anda.

T: Utilitas apa yang dibutuhkan jalur ini?

Untuk proyek referensi: sekitar 200 kW daya terpasang (atau sekitar 105 kW dengan pengering berbahan bakar gas ditambah sekitar 12 m³/jam gas alam), 0,8–1,5 m³/jam pasokan air, air deionisasi untuk bilasan terakhir, 6–8 bar udara terkompresi untuk instrumentasi, dan ekstraksi kabut asam dengan scrubber.

T: Bisakah jalur ini berjalan dengan bahan kimia yang sudah kami beli secara lokal?

Ya. Kami merancang jalur berdasarkan produk dan parameter Anda yang sudah ada. Kami juga dapat menyediakan kimia yang setara jika Anda mau.

T: Apakah Anda menyediakan scrubber asap dan netralisasi efluen?

Keduanya tersedia. Kami akan menyediakannya jika diperlukan, atau merancang titik sambungan dan membiarkan kontraktor lokal Anda membangunnya — mana pun yang Anda pilih.

T: Berapa lama waktu pengiriman?

Biasanya 8–14 minggu dari pesanan hingga pengiriman, tergantung pada konfigurasi, ditambah instalasi dan komisioning. Kami akan menyatakan jadwal yang pasti dengan kutipan.

T: Apakah Anda menyediakan instalasi dan pelatihan?

Ya. Kami menyediakan supervisi instalasi, komisioning, dan pelatihan operator, dan kami dapat mengutip baik sebagai item terpisah atau termasuk dalam paket.


Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

Produk
rincian produk
Jalur Persiapan Permukaan Pra-Penyolderan Otomatis
MOQ: 1
Harga: USD2000-USD10000/SET
Kemasan Standar: Dengan film dan karton biasa
Periode Pengiriman: 15 hari setelah setoran
Metode Pembayaran: T/T
Kapasitas Pasokan: 500set/bulan
Informasi Rinci
Tempat asal
Cina
Nama merek
CoatTech
Sertifikasi
CE
Nomor model
OCCL-OKT3
nama:
Jalur Persiapan Permukaan Pra-Mematri
Catu daya::
220V/50HZ/1Ph Atau Opsi Lainnya
Menggunakan Energi::
Opsi Listrik Atau Lainnya
motor::
Merek atau merek impor Cina
Kontrol Sytem::
Sakelar Gaya atau Kontrol Layar Sentuh PLC
Warna::
Pilihan putih atau lainnya
Aplikasi::
produk metalik
Lapisan:
10-50um
Dimensi::
Seperti yang diperlukan
Kuantitas min Order:
1
Harga:
USD2000-USD10000/SET
Kemasan rincian:
Dengan film dan karton biasa
Waktu pengiriman:
15 hari setelah setoran
Syarat-syarat pembayaran:
T/T
Menyediakan kemampuan:
500set/bulan
Menyoroti

Jalur konveyor pra-penyolderan otomatis

,

Sistem pelapis pengangkut atas

,

Peralatan persiapan permukaan pra-penyolderan

Deskripsi Produk

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

Untuk Radiator Handuk & Rakitan Pipa Baja

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


Radiator handuk, model 1200 × 500 mm — produk yang diproses pada jalur ini

1. Tinjauan Produk

Ini adalah jalur persiapan permukaan otomatis lengkap untuk radiator handuk baja, dipasang di hulu tungku penyolderan. Jalur ini menghilangkan minyak, karat, dan kerak pabrik dari elemen baja — kolektor dan tabung — sebelum pasta solder diaplikasikan dan radiator disolder.

Berbeda dengan jalur pelapisan bubuk, sistem ini tidak melakukan pengecatan. Tujuannya adalah untuk menghasilkan permukaan yang bersih secara kimia, benar-benar kering, dan bebas klorida sehingga logam pengisi solder membasahi logam dasar sepenuhnya dan sambungan bebas dari porositas.

Keputusan desain utama — elemen diproses sebelum perakitan

Jalur ini memproses elemen individual (2 kolektor semi-oval + 26 tabung bulat per radiator) daripada radiator yang sudah dirakit. Hal ini memberikan tiga keuntungan:

· Jalur jauh lebih pendek — penampang terowongan ditentukan oleh elemen, bukan oleh rakitan 1200 mm;

· Efisiensi pembersihan lebih tinggi — larutan mencapai setiap permukaan, termasuk bagian dalam profil berongga;

· Waktu tinggal fleksibel — tabung (karat ringan) dan kolektor (karat sedang hingga berat) dapat diberi waktu perawatan yang berbeda pada jalur yang sama.

Konfigurasi jalur tipikal

Jalur pencelupan keranjang pengangkat otomatis. Elemen dimuat datar ke dalam keranjang, dan pengangkat overhead yang dapat diprogram mentransfer setiap keranjang melalui urutan tangki, memberikan setiap keranjang waktu tinggalnya sendiri di setiap tahap.

2. Spesifikasi Teknis

Angka di bawah ini adalah untuk proyek referensi (100 radiator/jam). Setiap nilai direkayasa sesuai pesanan.

Parameter

Spesifikasi

Produk

Radiator handuk, model 1200 × 500 mm (ukuran lain berdasarkan permintaan)

Benda kerja

Elemen baja: kolektor semi-oval 40 × 30 mm, tabung bulat Ø25 mm

Bahan

Baja S235JR, ketebalan dinding 2,0 mm

Panjang elemen maks.

1.800 mm

Elemen per radiator

2 kolektor + 26 tabung = 28 buah (+ 4 tutup ujung)

Berat per radiator

19,6 kg

Kapasitas

100 radiator/jam = 200 kolektor + 2.600 tabung = 2.800 elemen/jam

Throughput baja

Sekitar 1,96 t/jam

Jenis jalur

Jalur pencelupan keranjang pengangkat otomatis

Ukuran internal tangki

Sekitar 2.200 × 1.100 × 800 mm (sekitar 1,6 m³ larutan)

Kapasitas keranjang

10 radiator per keranjang (280 elemen, sekitar 196 kg)

Sumber pemanas

Listrik atau gas alam (kedua opsi tersedia)

Daya terpasang

Sekitar 200 kW (semua listrik) / sekitar 105 kW + 12 m³/jam gas alam

Tegangan

Dirancang untuk 400 V / 50 Hz tiga fasa (standar lain berdasarkan permintaan)

Kontrol

PLC + HMI layar sentuh, pengurutan pengangkat otomatis, penyimpanan resep

Bahan tangki

PP / FRP untuk tahap asam; baja tahan karat untuk tahap basa

Penukar panas

PTFE atau grafit untuk asam klorida; baja tahan karat untuk asam fosfat

Knalpot

Ekstraksi kabut asam dengan scrubber

Efluen

Stasiun netralisasi (disuplai atau disiapkan oleh pelanggan)


3. Urutan Proses

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


Alur proses: penghilangan lemak → pembilasan → pengasaman → pembilasan → netralisasi → pembilasan DI → pengeringan → penyolderan

#

Tahap

Metode

Suhu

Waktu tinggal

Tujuan

1

Penghilangan lemak

Pencelupan

40–60 °C

3–5 menit

Menghilangkan minyak gambar, gemuk, dan kotoran bengkel

2

Bilas 1

Pencelupan

Suhu ruangan

1 menit

Menghilangkan residu basa sebelum tahap asam

3

Pengasaman

Pencelupan

25–40 °C

3–8 menit

Melarutkan karat dan kerak pabrik; waktu tinggal diatur per jenis elemen

4

Bilas 2

Pencelupan, aliran berlawanan

Suhu ruangan

1 menit

Menghilangkan residu asam

5

Netralisasi

Pencelupan

40 °C

1–2 menit

Bilas basa ringan; menghilangkan residu klorida, mencegah karat kilat

6

Bilas akhir DI

Pencelupan

Suhu ruangan

1 menit

Air deionisasi; konduktivitas dipantau secara online

7

Tetes + pisau udara

Blower

Suhu ruangan

2–3 menit

Menghilangkan sebagian besar air; mengurangi energi pengeringan sekitar 30%

8

Pengeringan

Oven udara panas

100–130 °C

10–15 menit

Pengeringan lengkap — tidak boleh ada air yang masuk ke tungku penyolderan

Setelah jalur: pasta solder segera diaplikasikan, kemudian rakitan masuk ke tungku penyolderan.

3.1 Mengapa setiap langkah penting untuk kualitas penyolderan

· Minyak yang tertinggal di permukaan menghalangi pembasahan logam pengisi — penghilangan lemak bukan pilihan;

· Residu klorida dari pengasaman hidroklorida harus dihilangkan sepenuhnya, atau sambungan akan cacat;

· Air yang terperangkap di dalam tabung atau kolektor berubah menjadi uap di dalam tungku penyolderan dan menyebabkan porositas — itulah sebabnya zona tetes dan pengeringan lengkap dirancang, bukan ditambahkan kemudian;

· Baja telanjang dapat berkarat kilat dalam beberapa jam, sehingga pengeringan harus lengkap dan pasta diaplikasikan segera setelah jalur.


4. Penanganan Elemen


Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


Pembongkaran elemen  |  Keranjang dengan kemiringan

Pembongkaran elemen (model 1200 × 500)

Elemen

Spesifikasi

Jumlah per radiator

Berat satuan

Kolektor

Semi-oval 40 × 30 mm, panjang 1.200 mm (hingga 1.800 mm)

2

2,25 kg

Tabung

Bulat Ø25 mm, panjang 470 mm, diatur 5 / 9 / 12

26

0,58 kg

Tutup ujung

Ø10 × 24 mm

4

—

Total

Baja S235JR, 2,0 mm

28 + 4

19,6 kg

Desain keranjang dan rak

· Elemen diletakkan datar di dalam keranjang, tidak digantung vertikal. Pada panjang 1.800 mm, tangki vertikal akan membutuhkan kedalaman sekitar 2,4 m; keranjang datar hanya membutuhkan sekitar 0,8 m.

· Keranjang menahan elemen pada sudut sekitar 10–15° sehingga larutan masuk dan mengalir keluar sepenuhnya dari profil berongga.

· Osilasi dan sirkulasi tangki dapat ditambahkan untuk memperbarui larutan di dalam kolektor — inilah yang sebenarnya menghilangkan karat dari bagian dalam, bukan waktu pencelupan yang lebih lama.

· Keranjang yang berbeda dapat diberi waktu tinggal yang berbeda oleh program pengangkat, sehingga tabung dan kolektor masing-masing diberi perawatan selama yang mereka butuhkan.


5. Tata Letak Jalur

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


Jalur pencelupan keranjang pengangkat otomatis — urutan tangki dengan pengangkat overhead dan oven pengeringan akhir

Prinsip tata letak yang diterapkan

· Alur material satu arah — muat di satu ujung, bongkar di ujung lain, tanpa mundur;

· Zona isolasi antar tahap kimia mencegah kontaminasi silang: basa yang terbawa ke tangki asam menetralkannya, asam yang terbawa ke tangki bilas menyebabkan karat kilat;

· Pembilasan aliran berlawanan — air segar masuk pada bilasan terakhir dan meluap ke belakang, mengurangi konsumsi air hingga sekitar 0,8–1,5 m³/jam;

· Tata letak lurus, berbentuk U, atau berbentuk L tersedia sesuai dengan area lantai yang tersedia;

· Akses pemeliharaan, jalan setapak FRP, dan pintu inspeksi dirancang di setiap tangki.

Utilitas yang dibutuhkan (proyek referensi)

Utilitas

Kebutuhan

Daya listrik

Sekitar 200 kW terpasang (semua listrik) atau sekitar 105 kW dengan pengering berbahan bakar gas

Gas alam

Sekitar 12 m³/jam (opsi oven pengeringan berbahan bakar gas)

Pasokan air

0,8–1,5 m³/jam, pembilasan aliran berlawanan

Air deionisasi

Sekitar 0,3 m³/jam untuk bilasan terakhir

Udara terkompresi

6–8 bar, hanya untuk instrumentasi (pisau udara menggunakan blower, bukan udara terkompresi)

Knalpot

Ekstraksi kabut asam ke scrubber

Efluen

Netralisasi cairan pengasaman bekas dan air bilasan

Tinggi bebas

Sekitar 4,5 m minimum untuk jalur pengangkat


6. Hasil

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis


Elemen baja sebelum dan sesudah perawatan pra-penyolderan — karat dihilangkan, logam mengkilap terlihat

Aspek

Hasil

Kondisi permukaan

Bebas dari minyak, karat, kerak pabrik, dan residu klorida

Rongga internal

Tercapai dan terkuras sesuai desain — kemiringan keranjang ditambah sirkulasi opsional

Pengeringan

Lengkap; tidak ada air yang terperangkap masuk ke tungku penyolderan

Kontrol bilasan akhir

Pemantauan konduktivitas online dengan batas alarm

Fleksibilitas

Waktu tinggal terpisah untuk tabung dan kolektor; dapat disesuaikan dengan tingkat karat yang masuk

Kimia

Menggunakan bahan kimia yang dipasok secara lokal oleh pelanggan, atau kimia CoatTech yang setara

7. Referensi Proyek

Item

Detail

Klien

Produsen pipa dan profil baja terkemuka di Aljazair

Industri

Produksi pipa baja, manufaktur radiator handuk

Lokasi

Boudouaou, Aljazair

Aplikasi

Persiapan permukaan kolektor dan tabung sebelum penyolderan

Kapasitas

100 radiator per jam

Cakupan

Desain proses, pasokan peralatan, tata letak, dukungan komisioning

Status

Tahap proposal rekayasa

Catatan untuk publikasi: konfirmasikan dengan klien sebelum mempublikasikan nama perusahaan mereka. Jika persetujuan tidak diperoleh, gunakan kata-kata di atas.

7.1 Apa yang diminta klien

· Perawatan elemen sebelum perakitan, untuk memperpendek jalur dan meningkatkan efisiensi pembersihan;

· Waktu tinggal yang berbeda untuk tabung berkarat ringan dan kolektor berkarat berat;

· Rak atau keranjang yang memungkinkan larutan masuk dan mengalir keluar dari bagian dalam profil berongga;

· Pemantauan konduktivitas bilasan akhir dengan batas yang ditentukan, sebelum pasta solder diaplikasikan;

· Opsi pencelupan tetap ditawarkan untuk tahap pengasaman.

8. Mengapa CoatTech

Keuntungan

Deskripsi

Proses dulu, peralatan kedua

Kami mengukur jalur dari kimia dan tingkat karat, bukan dari katalog

Konstruksi tahan korosi

Tangki PP / FRP dan penukar panas PTFE atau grafit untuk asam klorida; SUS304 / SUS316 untuk tahap basa dan fosfat

Desain pengeringan lengkap

Tiupan pisau udara sebelum pengering, mengurangi energi pengeringan sekitar 30%

Kualitas bilasan yang dapat dilacak

Pembilasan aliran berlawanan dengan pemantauan konduktivitas online pada bilasan terakhir

Kontrol jalur fleksibel

Waktu tinggal yang diprogram pengangkat per keranjang — resep berbeda untuk elemen atau tingkat karat yang berbeda

Kompatibel dengan kimia lokal

Dirancang untuk menggunakan bahan kimia yang sudah tersedia di pasar pelanggan

Opsi energi

Pemanasan listrik atau gas alam, dikutip berdampingan sehingga Anda dapat membandingkan biaya operasional

Pengalaman ekspor

Proyek dikirim ke seluruh Afrika, Timur Tengah, Eropa, dan Asia; dokumentasi CE dan file teknis berbahasa Prancis tersedia

Syarat pembayaran

Surat kredit yang tidak dapat dibatalkan diterima untuk proyek Afrika

9. Aplikasi

Konsep jalur yang sama digunakan untuk rakitan baja apa pun yang disolder, dilas, atau dilapisi dan membutuhkan permukaan yang bersih secara kimia sebelumnya:

· Radiator handuk dan radiator pemanas — kolektor, tabung, dan header sebelum penyolderan;

· Rakitan pipa baja — rangka furnitur, penukar panas, koil kondensor;

· Komponen otomotif dan HVAC — rakitan tabung dan header sebelum penyolderan;

· Fabrikasi baja umum — sebagai tahap pra-perawatan sebelum pelapisan bubuk atau pengecatan cair.


10. Pertanyaan yang Sering Diajukan

T: Apakah ini jalur pelapisan bubuk?

Tidak. Ini adalah jalur persiapan permukaan pra-penyolderan. Jalur ini membersihkan dan mengeringkan elemen baja; tidak ada bubuk atau cat yang diaplikasikan. Jika Anda juga membutuhkan jalur pelapisan bubuk setelah penyolderan, kami merancang dan memasoknya sebagai jalur terpisah.

T: Terowongan semprot atau tangki celup — mana yang Anda rekomendasikan?

Untuk aplikasi ini kami merekomendasikan pencelupan. Karat berat pada kolektor membutuhkan kontak beberapa menit, dan bagian dalam profil berongga harus dibasahi — semprotan tidak dapat melakukan keduanya secara andal. Kami dapat mengutip versi semprot untuk perbandingan.

T: Apakah pencelupan berarti pencelupan elektrolitik?

Tidak. Kami maksudkan pencelupan kimia sederhana tanpa arus listrik. Pencelupan elektrolitik membutuhkan penyearah dan elektroda, biayanya jauh lebih mahal, dan kami tidak merekomendasikannya sebagai desain dasar.

T: Bisakah tabung dan kolektor memiliki waktu perawatan yang berbeda?

Ya. Itu adalah fitur standar jalur pengangkat — program menetapkan waktu tinggal untuk setiap keranjang, sehingga tabung dan kolektor masing-masing dirawat selama yang mereka butuhkan.

T: Bagaimana cara menghentikan karat yang tersisa di dalam kolektor?

Keranjang menahan elemen pada sudut sehingga larutan masuk dan mengalir keluar, dan kami menawarkan sirkulasi tangki dan osilasi keranjang untuk memperbarui larutan di dalam profil. Pencelupan yang lebih lama saja tidak menyelesaikannya.

T: Asam mana yang harus kita gunakan — hidroklorida atau fosfat?

Keduanya berfungsi. Dengan asam klorida, tangki harus PP atau FRP dan penukar panas PTFE atau grafit — baja tahan karat tidak dapat digunakan. Asam fosfat memungkinkan tangki baja tahan karat dan meninggalkan lapisan anti-karat ringan. Kami akan mengutip sesuai preferensi Anda.

T: Utilitas apa yang dibutuhkan jalur ini?

Untuk proyek referensi: sekitar 200 kW daya terpasang (atau sekitar 105 kW dengan pengering berbahan bakar gas ditambah sekitar 12 m³/jam gas alam), 0,8–1,5 m³/jam pasokan air, air deionisasi untuk bilasan terakhir, 6–8 bar udara terkompresi untuk instrumentasi, dan ekstraksi kabut asam dengan scrubber.

T: Bisakah jalur ini berjalan dengan bahan kimia yang sudah kami beli secara lokal?

Ya. Kami merancang jalur berdasarkan produk dan parameter Anda yang sudah ada. Kami juga dapat menyediakan kimia yang setara jika Anda mau.

T: Apakah Anda menyediakan scrubber asap dan netralisasi efluen?

Keduanya tersedia. Kami akan menyediakannya jika diperlukan, atau merancang titik sambungan dan membiarkan kontraktor lokal Anda membangunnya — mana pun yang Anda pilih.

T: Berapa lama waktu pengiriman?

Biasanya 8–14 minggu dari pesanan hingga pengiriman, tergantung pada konfigurasi, ditambah instalasi dan komisioning. Kami akan menyatakan jadwal yang pasti dengan kutipan.

T: Apakah Anda menyediakan instalasi dan pelatihan?

Ya. Kami menyediakan supervisi instalasi, komisioning, dan pelatihan operator, dan kami dapat mengutip baik sebagai item terpisah atau termasuk dalam paket.


Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

Jalur Persiapan Permukaan Pra-Penyolderan Otomatis

Peta Situs |  Kebijakan Privasi | Cina Baik Kualitas Kantor Semprot Pemasok. Hak cipta © 2024-2026 CoatTech Intelligent Equipment(Guangzhou) CO.,LTD Semua. Semua hak dilindungi.